Nel panorama competitivo della ristorazione HoReCa e della GDO, il successo di una salsa non è mai il frutto del caso, ma il risultato di un rigoroso processo di ingegneria alimentare. Quando un marchio si affida a un partner industriale per la produzione di salse in conto terzi, cerca molto più di un semplice terzista: cerca un co-packer strategico in grado di garantire standard qualitativi inflessibili, sicurezza microbiologica e una perfetta costanza organolettica.
In Biobontà, ogni progetto di sviluppo prodotto — che si tratti di maionesi, ketchup gourmet, salse etniche, condimenti plant-based o specialità agrodolci — segue un protocollo di Ricerca & Sviluppo blindato e trasparente.
Ecco come trasformiamo un’idea in un prodotto industriale pronto a conquistare i mercati internazionali.
1. Definizione del Progetto e Studio della Ricetta
Ogni grande prodotto nasce dall’ascolto delle esigenze del partner. Che si parta da un campione di laboratorio fornito dal cliente o da un foglio bianco, il nostro team tecnico avvia una fase preliminare fondamentale:
- Analisi di fattibilità e ricettazione al 100%: Scomponiamo e bilanciamo ogni singolo ingrediente.
- Ingegneria dei costi di formula: Ottimizziamo la ricetta per garantire la massima sostenibilità economica senza compromettere l’identità e la percezione di alta qualità del brand.
2. Studio del Contesto Tecnologico e Chimico-Fisico
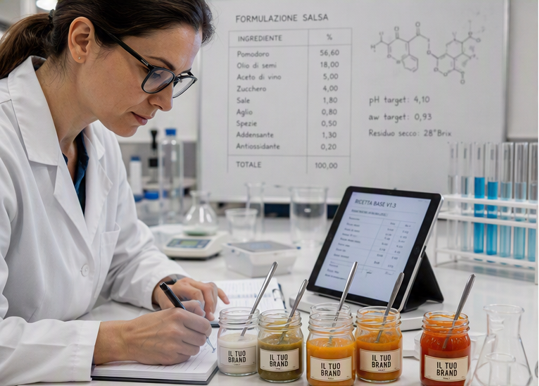
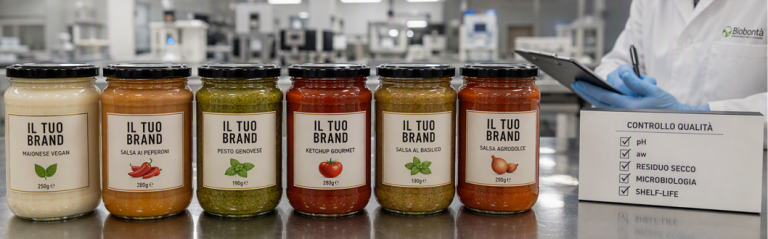
Una salsa eccellente deve superare la prova del tempo e della logistica. Non basta che sia buona appena prodotta: deve mantenere la sua struttura colloidale e la sua sicurezza microbiologica per mesi. Per farlo, definiamo con precisione scientifica:
Parametri critici: Target stringenti di pH, attività dell’acqua e residuo secco (RS).
- Stabilità dell’emulsione: Valutazione approfondita dei fenomeni di sineresi o separazione di fase.
- Trattamenti termici: Progettazione mirata dei cicli di pastorizzazione o di hot-filling.
- Shelf-life predittiva: Calcolo della stabilità sia a temperatura ambiente che in catena del freddo (0+4°).
3. Ingegneria del Confezionamento e Packaging
Il contenitore è il primo ambasciatore della qualità del prodotto. In base al mercato di destinazione — retail, HoReCa o catering aereo — valutiamo le migliori tecnologie di pack:
Materiali: Vetro ad alta trasparenza, plastica tecnica o soluzioni monodose innovative.
- Formati speciali: Ottimizzazione delle chiusure e delle barriere all’ossigeno per preservare il colore e i profili aromatici nel tempo.

4. Selezione Rigorosa delle Materie Prime
La qualità industriale parte dalla terra. Selezioniamo filiere certificate, biologiche, rigorosamente gluten-free e plant-friendly. Attraverso una rete di fornitori qualificati, tracciamo ogni singola materia prima per garantire la totale conformità agli standard internazionali richiesti dai mercati esteri più esigenti.
5. Test Pilota: I 3 Test Distruttivi in Impianto Pilota
Prima di scalare la produzione industriale, la teoria viene validata sul campo. Eseguiamo rigorosi cicli di prova:
Preparazione e cottura in scala pilota.
- Degasaggio sottovuoto: Passaggio cruciale per rimuovere l’aria incorporata, evitando l’ossidazione e garantendo una colorazione brillante e una consistenza vellutata.
- Invasettamento e riassetto termico.
6. Validazione Analitica e Microbiologica Esterna
Prima di presentare il campione definitivo al partner, sottoponiamo il prodotto a laboratori esterni accreditati per ottenere certificazioni inattaccabili:
Analisi chimico-fisiche ufficiali (,ph, aw, RS).
- Analisi microbiologiche: CBT (Carica Batterica Totale), ricerca di muffe e lieviti.
- Stesura della Scheda Tecnica e Tabella Nutrizionale conforme alle normative vigenti per l’esportazione globale.
7. Invecchiamento Rapido e Stress Test in Stufa
Per azzerare qualsiasi rischio commerciale, i lotti pilota affrontano cicli di invecchiamento accelerato all’interno di stufe termostatiche. Questo stress test simula mesi di stoccaggio in condizioni di temperatura gravose, permettendoci di certificarne la stabilità a scaffale prima ancora del lancio ufficiale sul mercato.
Domande Frequenti (FAQ) sulla Produzione di Salse in Contro Terzi
Qual è il quantitativo minimo d'ordine (MOQ) per lo sviluppo di una nuova salsa in conto terzi?
Grazie alla flessibilità della nostra linea pilota e dei nostri impianti industriali, siamo in grado di strutturare lotti di prova scalabili per permettere ai nostri partner di testare il mercato (retail o HoReCa) senza esposizioni eccessive, definendo poi insieme i volumi industriali ottimali.
Quanto tempo richiede lo studio e la messa a punto di una nuova ricetta?
Il percorso completo — che comprende la ricettazione al 100%, l’analisi dei parametri chimico-fisici (pH, aw, RS ), i 3 test distruttivi in impianto pilota e la validazione microbiologica esterna — richiede mediamente dalle 2 alle 4 settimane, a seconda della complessità della matrice e delle specifiche richieste di shelf-life.
È possibile sviluppare salse biologiche, gluten-free o plant-based?
Assolutamente sì. La nostra filosofia aziendale e la nostra gamma produttiva sono nativamente orientate al biologico, alle produzioni senza glutine e a formulazioni plant-based pulite (clean label), utilizzando ingredienti selezionati e tracciati.
Come viene garantita la stabilità a scaffale (shelf-life) del prodotto?
Oltre al calcolo ingegneristico dei parametri di pastorizzazione, hot-filling e attività dell’acqua, sottoponiamo sistematicamente i lotti pilota a cicli di invecchiamento accelerato tramite stress test in stufa, simulando le condizioni termiche più gravose per certificare la stabilità commerciale del prodotto nel tempo.
Il Partner Ideale per il Tuo Brand di Salse
Affidare la formulazione e la produzione delle proprie salse in conto terzi significa scegliere un partner che unisce l’artigianalità della ricetta alla sicurezza di un processo industriale certificato.
Vuoi sviluppare una nuova linea di salse o ottimizzare un prodotto esistente?
Contattaci oggi stesso per confrontarti con il nostro team di Ricerca e Sviluppo.